Tillståndsbaserat underhåll med vibrationsmätning: Så lyfter ni driftsäkerheten
Många svenska underhållschefer avfärdar fortfarande vibrationsmätning som överkurs – något för de stora bolagen med egna specialister och obegränsade budgetar. Vi vill slå hål på den myten. Sanningen är att vibrationsmätning är en av de mest kostnadseffektiva metoderna för att förutsäga maskinhaverier, och allt fler medelstora industrier i Sverige ser det idag som en självklar del av sitt underhållssystem. I den här artikeln går vi igenom vad tillståndsbaserat underhåll egentligen innebär, hur vibrationsmätning fungerar i praktiken och hur ni kommer igång utan att tömma underhållsbudgeten.
Vad är tillståndsbaserat underhåll och varför vibrationsmätning?
Tillståndsbaserat underhåll innebär att ni mäter maskinens faktiska skick och agerar utifrån det – istället för att byta komponenter enligt ett fast schema. Det är en avgörande skillnad mot traditionellt förebyggande underhåll, där intervallen ofta sätts med rejäl säkerhetsmarginal. Resultatet blir att ni byter ut delar som fortfarande fungerar, samtidigt som ni missar problem som utvecklas snabbare än schemat förutser.
Från schemalagt till behovsstyrt underhåll
Förebyggande underhåll bygger på statistik och erfarenhet: ”lagret håller i sex månader, så vi byter det var femte”. Tillståndsbaserat underhåll bygger istället på data från den specifika maskinen. Vi mäter, analyserar och ingriper när trenden visar att något är på väg åt fel håll. Det ger längre livslängd på komponenter, färre oplanerade stopp och en underhållsplan som faktiskt speglar verkligheten i er anläggning.
Varför vibrationer avslöjar så mycket om maskinens hälsa
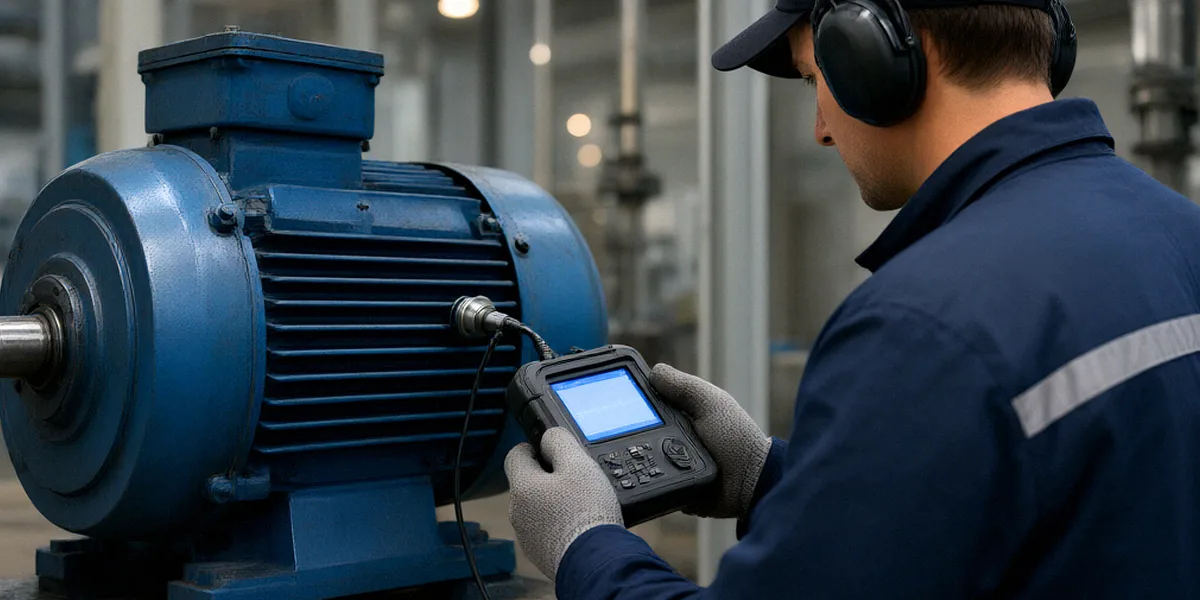
Roterande utrustning – pumpar, fläktar, motorer, växellådor och kompressorer – ger ifrån sig vibrationer hela tiden. När något förändras i maskinen förändras också vibrationsmönstret, ofta långt innan felet blir hörbart eller märkbart i produktionen. Genom att mäta vibrationer regelbundet kan vi upptäcka obalans, lagerpåverkan och missriktning i ett tidigt skede. Accelerometrar är den vanligaste sensorn för ändamålet, och bedömningen av mätvärden görs ofta mot ISO 10816, en vanlig standard för vibrationsbedömning av maskiner.
Så fungerar vibrationsmätning i praktiken
Kedjan från sensor till insikt är enklare än många tror, men den kräver disciplin. Vi börjar med att välja ut vilka maskiner som är kritiska nog att övervaka, monterar sensorer på strategiska punkter och etablerar en mätrunda som följs konsekvent över tid.
Sensorer och mätpunkter: var och hur ni mäter
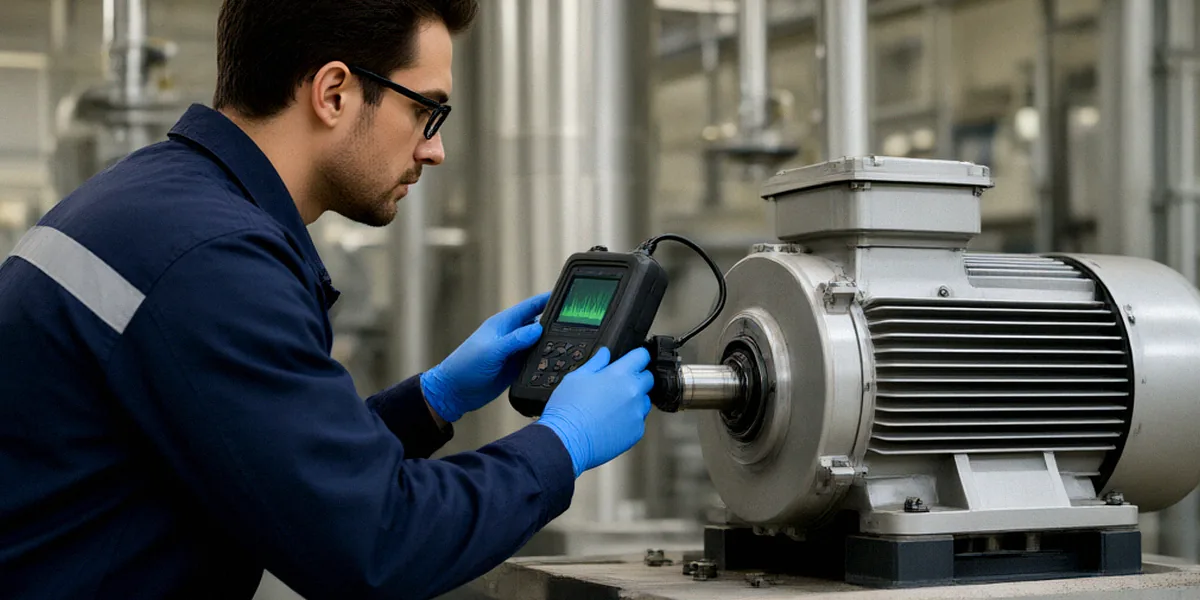
En accelerometer fästs så nära lagret eller den roterande axeln som möjligt – ofta på lagerhuset i horisontell, vertikal och axiell riktning. Mätpunkterna måste vara identiska från gång till gång, annars går det inte att jämföra trender. Vi rekommenderar att ni dokumenterar varje mätpunkt noggrant, gärna med bilder och positionsangivelser, så att även nya tekniker kan följa samma rutin.
Från rådata till insikt: FFT och spektra
Rådata från en accelerometer är en tidsdomänsignal som i sig säger ganska lite. FFT-analys (Fast Fourier Transform) omvandlar signalen till ett frekvensspektrum, där varje frekvens kan kopplas till en specifik mekanisk händelse. Det är just FFT-analys som används för att identifiera frekvenser som avslöjar obalans, lagerskador och missriktning. En erfaren analytiker kan läsa spektret nästan som en röntgenbild av maskinen.
Vanliga vibrationstyper och vad de indikerar
- Obalans: Topp vid axelns rotationsfrekvens (1x). Vanligt efter slitage eller smutsansamling på fläktblad.
- Missriktning: Starka toppar vid 2x rotationsfrekvens, ofta tillsammans med axiella vibrationer.
- Lagerskador: Högfrekventa toppar och sidband kring lagerfrekvenserna – tidiga tecken som är svåra att höra men tydliga i spektret.
- Löshet: Många harmoniska toppar och bredbandigt brus, ofta från slitna fästen eller glappa kopplingar.
- Kavitation i pumpar: Breitbandigt högfrekvent brus som varierar med driftpunkt.
Att välja rätt underhållssystem för vibrationsmätning
När ni väl bestämt er för att satsa på vibrationsmätning är nästa steg att välja hur det ska göras – manuellt, automatiskt eller i en kombination. Valet påverkar både kostnad och vilken typ av fel ni kan fånga.
Manuell mätning vs. onlineövervakning
Manuell mätning med handhållen datainsamlare är billig att komma igång med och passar maskiner som inte är kritiska dygnet runt. Fast installerade onlinesystem ger kontinuerlig övervakning och larmar direkt vid förändring – ett måste för utrustning där ett stopp kostar hundratusentals kronor i timmen. Många svenska anläggningar kör en hybrid: online på de mest kritiska maskinerna, manuell runda på resten.
Integration med ert befintliga underhållssystem
Vibrationsdata blir betydligt mer värdefull om den kopplas ihop med ert CMMS eller underhållssystem. Då kan larm automatiskt skapa arbetsordrar, och historiken finns samlad med övrig maskindata. Exempel på underhållssystem med inbyggd vibrationsanalys är SKF @ptitude och Emerson AMS – båda vanliga i svensk industri och med stöd för integration mot ledande CMMS-plattformar.
Nyckelfunktioner för svenska industrier
- Stöd för ISO 10816-baserad bedömning och larmnivåer
- Integration mot CMMS (exempelvis Maximo, SAP PM eller Infor EAM)
- Möjlighet till både manuella rundor och onlineövervakning i samma system
- Rapportering och dashboards som fungerar för både tekniker och ledning
- Svenskt språkstöd och lokal support
Implementering i svensk industri: utmaningar och möjligheter
Att införa tillståndsbaserat underhåll är inte bara en teknikfråga – det handlar om kompetens, arbetssätt och ekonomi. Vi ser ofta samma utmaningar hos svenska industrier, oavsett bransch.
Kompetens och utbildning: att bygga intern expertis
Vibrationsanalys är en hantverkskunskap. Att bygga upp intern kompetens tar tid, och konkurrensen om erfarna analytiker är hård. En vanlig lösning är att utbilda befintliga underhållstekniker stegvis – börja med grundläggande mätning och trendanalys, och låt externa specialister hantera den avancerade diagnostiken under uppbyggnadsfasen.
Kostnad vs. nytta: räkna hem investeringen
En handhållen datainsamlare med mjukvara kostar från några tiotusentals kronor, medan ett onlinesystem för en kritisk maskin kan kosta betydligt mer. Men räkna på vad ett oplanerat stopp kostar i er produktion. I många fall är en enda förhindrad haverikostnad tillräckligt för att motivera hela investeringen. Lägg till förlängd komponentlivslängd och minskad övertid, och kalkylen blir snabbt positiv.
Branschspecifika tillämpningar i Sverige
Svenska pappers- och massaindustrin samt gruvindustrin är tidiga användare av tillståndsbaserat underhåll, med lång erfarenhet av vibrationsövervakning på kritiska pumpar, raffinörer och krossar. Inom tillverkningsindustrin handlar det ofta om fläktar, kompressorer och produktionskritiska motorer. Gemensamt är att tillgängligheten är direkt kopplad till lönsamheten – och att vibrationsmätning ger den förvarning som behövs för att planera underhåll istället för att släcka bränder.
Framtiden för tillståndsbaserat underhåll med vibrationsmätning
Utvecklingen går snabbt. Det som för några år sedan krävde en specialist och en dyr analysenhet kan idag hanteras av smarta sensorer med inbyggd logik. Vi ser tre tydliga trender som kommer att prägla svensk industri de kommande åren.
AI och maskininlärning för tidig feldetektering
AI-modeller tränade på historiska vibrationsdata kan hitta mönster som är svåra för en människa att upptäcka – särskilt i tidiga skeden av en lager- eller kugghjulsskada. Istället för att sätta fasta larmnivåer lär systemet sig vad som är normalt för just er maskin och larmar när avvikelsen är verklig.
IoT och edge computing i underhållssystem
Trådlösa IoT-sensorer med edge computing bearbetar data direkt på sensorn eller i en lokal gateway, vilket minskar bandbreddsbehov och möjliggör analys i realtid utan molnberoende. Digitala tvillingar – virtuella kopior av maskinen som uppdateras med sensordata – gör det möjligt att simulera framtida slitage och optimera underhållsintervaller innan problemen uppstår.
Tillståndsbaserat underhåll med vibrationsmätning är en resa, inte en engångsinvestering. Nyckeln är att börja smått – välj ut en eller två kritiska maskiner, etablera rutiner och bygg kompetens – och sedan skala upp i takt med att nyttan blir synlig. De svenska industrier som redan gjort resan vittnar om samma sak: driftsäkerheten förbättras, och underhållsarbetet blir både roligare och mer lönsamt.
Vanliga frågor om vibrationsmätning
Behöver vi ett dyrt onlinesystem för att komma igång?
Nej. En handhållen datainsamlare med accelerometrar och grundläggande analysmjukvara räcker långt för att börja bygga trender på kritiska maskiner. Onlinesystem blir aktuellt när ni har utrustning där ett stopp kostar mycket eller där felet utvecklas snabbt.
Vad är ISO 10816 och varför är den viktig?
ISO 10816 är en vanlig standard för vibrationsbedömning av maskiner. Den ger riktvärden för vilka vibrationsnivåer som är acceptabla, varning eller kritiska, beroende på maskintyp och effekt. Standarden gör det enklare att sätta larmnivåer och jämföra maskiner mot varandra.
Kan vi använda vibrationsmätning även på äldre maskiner?
Absolut – äldre maskiner är ofta de som tjänar mest på övervakning, eftersom de slits mer och har högre haveririsk. Det viktiga är att etablera en baslinje när maskinen är i gott skick, så att ni kan jämföra framtida mätningar mot den.
Hur lång tid tar det innan vi ser resultat?
Vanligtvis 6–12 månader innan ni har tillräckligt med historik för att larma på trender. Men enskilda fynd – en obalans eller ett begynnande lagerfel – kan upptäckas redan vid första eller andra mätrundan.
Kan vi outsourca vibrationsanalysen?
Ja, många svenska industrier anlitar externa specialister för analys och diagnostik, särskilt i uppstartsfasen. Det är ett bra sätt att få tillgång till expertis utan att rekrytera, och samtidigt lära upp egen personal gradvis.